Fixação CNC para folhas de gravação ABS: um guia de produção
Fixação CNC para folhas de gravação ABS: um guia de produção
A produção CNC eficiente depende de uma fixação estável da chapa, um spoiler limpo, zonas de vácuo controladas e uma sequência planejada de gravação e corte. Essas decisões de configuração ajudam as folhas de gravação ABS a permanecerem posicionadas enquanto textos, furos e perfis externos são produzidos.
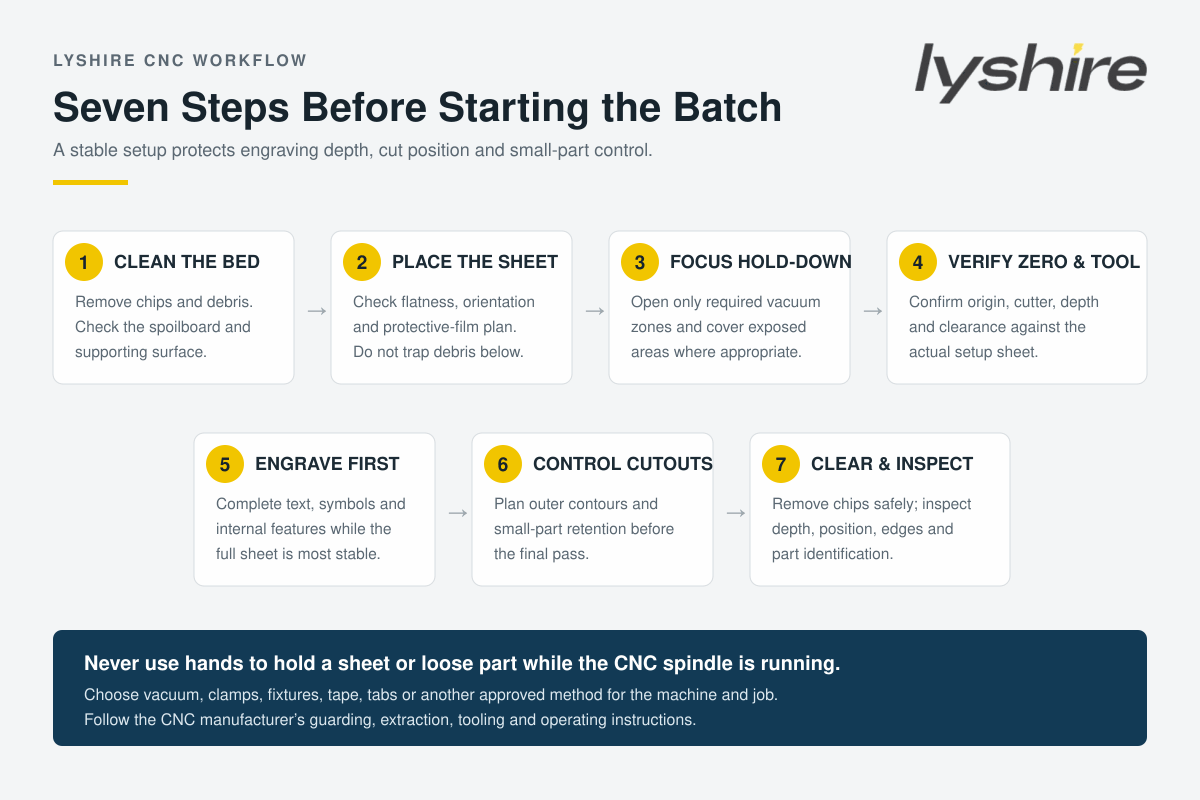
Resposta rápida:limpe e inspecione a mesa, coloque a chapa sem detritos presos, concentre a fixação sob a área ativa, verifique a ferramenta e a referência Z, grave enquanto a chapa estiver mais estável e planeje como as peças pequenas permanecerão seguras durante o corte do contorno final. O melhor método de fixação depende da máquina, da geometria da peça e da rota de produção.
Por que o workholding afeta mais do que a posição da peça
Uma folha de gravação ABS geralmente tem apenas 1,3 mm ou 1,5 mm de espessura, enquanto a camada superficial removida para expor o núcleo contrastante é muito mais fina. Se a folha se levantar, curvar ou se deslocar em relação à ferramenta, a profundidade efetiva de gravação poderá mudar no painel. O texto fino pode revelar o núcleo de forma irregular, os furos podem mover-se da posição pretendida e um contorno exterior pode já não corresponder à obra de arte gravada.
A fixação de trabalho é, portanto, parte do controle do processo e não uma reflexão tardia. O fabricante de CNC AXYZ observa que vácuo insuficiente ou vazamento de ar podem produzir profundidade de corte incorreta, perda de tolerâncias e movimento do material. Sua orientação técnica também enfatiza um leito sacrificial limpo, zonas de vácuo controladas e remoção de detritos entre a mesa e o lençol.
Este artigo se concentra na configuração eficiente e na sequência de processamento. Os requisitos de qualidade do material – como cor aprovada, espessura, condição da superfície e comparação de lotes – ainda devem ser definidos no desenho, especificação, amostra aprovada e contrato de compra.
Escolha o método de retenção para o trabalho real
Não existe um único acessório correto para cada fresadora CNC, tamanho de folha e padrão de peça. O operador deve seguir os métodos aprovados pelo fabricante da máquina e avaliar se o trabalho utiliza uma folha inteira, uma folha parcial, painéis grandes ou muitas etiquetas pequenas.
| Rota de espera | Onde pode caber | Pontos a controlar |
|---|---|---|
| Mesa de vácuo | Formatos de folhas completas ou maiores com área coberta suficiente | Seleção de zona, condição do spoiler, vazamentos, área exposta da mesa e tamanho da peça |
| Grampos mecânicos de baixo perfil | Folhas parciais, blanks ou máquinas sem vácuo suficiente | Folga da ferramenta, distorção da chapa, posição do grampo e prevenção de colisão |
| Fixação ou pinos de localização | Repetir peças e controlar tamanhos de blanks | Origem repetível, folga, posição do pino e consistência do desenho |
| Método aprovado de fita ou transportador | Peças pequenas ou suporte secundário quando apropriado | Resíduos de adesivo, proteção de superfície, força de remoção e compatibilidade com a máquina |
| Guias ou uma estratégia de casca de cebola | Pequenas peças aninhadas foram apoiadas pelo CAM e pelo plano de acabamento | Posição da aba, material restante, separação final e trabalho de acabamento de borda |
Mesas de vácuo são comuns na produção de chapas agrupadas porque o material pode ser mantido sem grampos cruzando o percurso da ferramenta. AXYZ explica que uma bomba geralmente é adequada para materiais não porosos, com fluxo de ar passando por um leito sacrificial e zonas de vácuo concentrando a sucção na área ativa. O design real do equipamento varia, portanto os operadores devem usar o manual da máquina em vez de copiar a configuração de outra oficina.
Etapa 1: preparar o spoiler e a base da máquina
Remova lascas, poeira, sobras e resíduos de adesivo antes de colocar a folha de gravação ABS. Mesmo pequenos detritos podem criar um ponto alto local, impedir o contato total com a superfície ou permitir vazamento de vácuo. Verifique se há marcas de corte fortes, zonas danificadas ou uma superfície que não esteja mais nivelada o suficiente para a profundidade de gravação pretendida.
A AXYZ recomenda manter e limpar periodicamente um leito sacrificial fixo para que a referência do eixo Z e o desempenho do vácuo permaneçam confiáveis. O intervalo de manutenção apropriado depende da carga de trabalho, das ferramentas e da máquina. Não copie um horário fixo sem considerar o estado real da cama.
Etapa 2: inspecionar o posicionamento e a orientação das folhas
Antes de iniciar o vácuo ou as pinças, verifique se a folha está na orientação pretendida e se a face correta está voltada para cima. Para folhas de gravação ABS de duas camadas, a direção da face/núcleo determina a cor visível da gravação. Acabamentos escovados ou direcionais também exigem uma direção de granulação consistente nas peças relacionadas.
Verifique se a película protetora deve permanecer durante a operação selecionada. A resposta depende do material exato, filme, ferramenta e superfície necessária. O filme pode proteger a face durante o manuseio, mas um filme danificado, levantado ou inadequado pode interferir na inspeção ou na usinagem. Confirme o processo durante a amostragem em vez de aplicar uma regra a cada produto.
Etapa 3: concentre o vácuo sob a área ativa
Abra apenas as zonas de vácuo necessárias para a posição da chapa e cubra as áreas expostas não utilizadas onde o fabricante do equipamento o recomendar. Grandes áreas descobertas podem reduzir a fixação efetiva disponível sob a peça de trabalho. Se a folha cobrir apenas parte de uma mesa grande, o zoneamento torna-se particularmente importante.
Após aplicar o vácuo, verifique a folha em diversas posições antes de executar o programa. Uma folha inteira que parece segura perto de um canto ainda pode levantar perto do centro ou da borda oposta. Não coloque as mãos perto de um cortador em funcionamento para testar ou melhorar a fixação. Pare a máquina e corrija o dispositivo com segurança.
Etapa 4: verificar a origem, o cortador e a profundidade da gravação
Confirme a ferramenta correta, direção do fuso, origem, altura segura e referência Z na folha de configuração. A geometria da fresa, a nitidez e o escoamento de cavacos devem corresponder à configuração de gravação em ABS e aos detalhes desejados. Uma ferramenta desgastada pode aumentar a força de corte e o calor, o que pode piorar as rebarbas, puxar peças pequenas ou produzir arestas inconsistentes.
Defina a profundidade de gravação através de um teste representativo em vez de confiar apenas na camada nominal da face. O objetivo é remover a face de forma limpa e revelar o núcleo sem cortar desnecessariamente profundo. Registre a ferramenta e a configuração aceita para que uma ordem repetida não comece com uma configuração descontrolada.
Etapa 5: grave antes de liberar os contornos externos
Quando o trabalho inclui gravação e corte de perfil, texto completo, gráficos e identificação interna enquanto a peça ainda faz parte da chapa maior, sempre que o design da peça e a estratégia CAM permitirem. A chapa normalmente tem sua maior área de suporte antes que os contornos externos separem as peças individuais.
Furos e canais internos também podem ser processados antes do contorno externo final, mas a ordem correta depende da ferramenta, do fluxo de cavacos e da geometria da peça. Revise a visualização do percurso em busca de colisões, movimentos rápidos desnecessários, pontos iniciais pouco espaçados e qualquer sequência que possa reduzir a retenção muito cedo.
Etapa 6: controle as peças pequenas durante o corte final
Etiquetas pequenas criam um desafio específico de fixação. À medida que o material é removido ao redor de uma peça, a área vedada restante diminui e a força de corte pode mover a peça em direção à ferramenta. AXYZ identifica especificamente spoilers desgastados, excesso de zonas de vácuo abertas e lascas sob a chapa como causas de fixação fraca para peças pequenas.
Dependendo da máquina e do plano de acabamento, a equipe de produção pode usar vácuo concentrado, acessórios dedicados, métodos aprovados de fita ou transportador, abas ou uma estratégia controlada de película restante. Cada opção altera o tempo de ciclo e a mão de obra de acabamento. Teste se a peça retida pode ser separada sem danificar a face ou borda gravada.
Etapa 7: gerenciar chips e inspecionar o lote
A extração eficaz de cavacos ajuda a manter o caminho do cortador visível e reduz a chance de acúmulo de detritos sob as folhas posteriores. Siga os requisitos de extração e proteção do fabricante do roteador. Nunca limpe os cavacos manualmente enquanto o fuso estiver girando.
Após a usinagem, inspecione as peças representativas quanto ao contraste da gravação, profundidade consistente, posição, qualidade da borda, tamanho do furo, abas restantes, arranhões e direção correta da face/núcleo. Rotule grupos de cores e lotes de dados variáveis imediatamente para que componentes visualmente semelhantes não sejam misturados durante a embalagem.
Como o aproveitamento pode melhorar o uso da folha sem sacrificar o controle
O software de agrupamento pode organizar diversas etiquetas ou painéis em uma folha para melhorar o rendimento do material. A MultiCam descreve o agrupamento como uma forma de reduzir o desperdício e maximizar o rendimento, ao mesmo tempo que observa que as mesas de vácuo melhoram a fixação das peças e a precisão do corte. Entretanto, o ninho mais compacto possível não é automaticamente o melhor ninho de produção.
Deixe espaço suficiente para a fresa, evacuação de cavacos, abas e material estável entre as peças vizinhas. Evite layouts que criem longas tiras sem suporte ou liberem um grande número de peças minúsculas antes do término do programa. Agrupe ferramentas e operações idênticas quando isso reduzir as alterações sem comprometer a estabilidade da peça.
Um registro de configuração repetível para equipes de produção
Um simples registro de configuração pode reduzir a dependência da memória de um operador. Registre o modelo da chapa, orientação da face/núcleo, espessura, formato da chapa, identificação da ferramenta, profundidade de gravação, avanços e velocidades, origem, método de fixação, zonas de vácuo ativas, decisão da película protetora, sequência do percurso da ferramenta e amostra aceita.
Para pedidos LYSHIRE, as espessuras comuns de gravação em ABS incluem 1,3 mm e 1,5 mm, enquanto outras espessuras regulares e de projeto estão disponíveis. O tamanho exato e a tolerância devem ser obtidos na especificação do produto selecionado; uma ficha técnica não deve ser aplicada automaticamente a todas as construções.
A rota ABS padrão destina-se a fresagem CNC, gravação rotativa, perfuração e serragem. Projetos de laser CO2 devem usar a configuração separada de laser PMMA/acrílico. Para uma explicação mais ampla sobre a seleção de materiais, revise oSistema de processamento LYSHIREesistema de estrutura de folha de gravação.
Problemas que geralmente apontam para a configuração
| Problema observado | Itens de configuração para revisão |
|---|---|
| Gravar alterações de profundidade na folha | Nível da base, detritos presos, planicidade da chapa, referência Z, condição da ferramenta e pressão de fixação |
| O perfil externo muda do texto gravado | Vazamento de vácuo, movimento da braçadeira, ordem de corte, força da ferramenta e retenção de peças pequenas |
| Etiquetas pequenas se movem durante a passagem final | Zonas ativas, condição do spoiler, área exposta, método de guias/transportador e área restante selada |
| As bordas apresentam rebarbas ou calor | Nitidez da ferramenta, geometria da fresa, combinação fuso/avanço, evacuação de cavacos e número de passes |
| Arranhões aparecem após a usinagem | Limpeza da mesa, remoção de cavacos, empilhamento, condição do filme e método de separação de peças |
| Repetir lote requer ajuste excessivo | Registro de configuração ausente, ferramenta diferente, material não verificado, origem alterada, condição da base ou posicionamento do acessório |
Segurança do operador:nunca segure a folha ou um componente solto com a mão enquanto o fuso CNC estiver funcionando. Use um aspirador, braçadeira, acessório, transportador, aba ou outro método controlado aprovado e siga as instruções de proteção e operação do fabricante da máquina.
Informações de RFQ para folhas de gravação ABS prontas para CNC
Informe à LYSHIRE o processo CNC ou rotativo, cores de face/núcleo, acabamento, espessura, formato de folha inteira ou peça acabada, arte, texto menor, furos, perfis externos, suporte, quantidade e requisitos de embalagem. Se o projeto tiver um requisito definido de planicidade, espessura ou aceitação de superfície, inclua-o no desenho ou especificação.
O MOQ padrão da LYSHIRE é de 500 folhas e as cores padrão podem ser misturadas, sujeitas à confirmação do pedido, disponibilidade e embalagens múltiplas. Os compradores que solicitam cortes personalizados ou peças acabadas também devem fornecer a prioridade de agrupamento, a identificação da peça e o método aceitável de remoção da guia ou do transportador.
Perguntas frequentes
É necessária uma mesa de vácuo para cada folha de gravação em ABS?
Não. O vácuo é comum no processamento de chapas, mas grampos, acessórios, métodos aprovados de fita/transportador ou outras soluções podem ser adequados para máquinas e peças específicas. Siga as orientações do fornecedor da máquina.
Por que a gravação normalmente deve ser concluída antes do contorno externo?
A peça geralmente possui mais área apoiada enquanto permanece conectada à chapa. A sequência final ainda deve ser verificada para a geometria, ferramentas e estratégia CAM reais.
Como evitar que peças pequenas se movam?
Revise primeiro o zoneamento de vácuo, a condição do spoiler, as áreas expostas e os detritos. Dependendo do trabalho, fixações, transportadores, abas ou um método controlado de restante da pele podem fornecer retenção adicional.
A película protetora deve permanecer durante a gravação CNC?
Depende do material exato, filme e operação. Teste se o filme protege a superfície sem levantar, enrolar na ferramenta ou esconder defeitos.
Uma configuração pode ser reutilizada para folhas de 1,3 mm e 1,5 mm?
Não presuma isso. Verifique novamente a referência Z, profundidade, estratégia de corte, fixação e percurso para a espessura selecionada.
As folhas de gravação ABS padrão podem ser processadas com laser CO2?
A configuração ABS padrão da LYSHIRE pertence à rota CNC/rotativa. Projetos de laser de CO2 devem usar a configuração separada de laser baseado em PMMA/acrílico.
Prepare uma solicitação de folha ABS CNC
Envie à LYSHIRE a máquina, cores do material, espessura, arte, formato final, quantidade e restrições de fixação. A equipe técnica pode revisar a configuração relevante do ABS e a rota da amostra.
Entre em contato com LYSHIREReferências de fixação CNC:Orientação para leito a vácuo AXYZ, Orientação de retenção de peças pequenas AXYZ, Manutenção do leito sacrificial AXYZeVisão geral do agrupamento MultiCam e da mesa de vácuo.