Como calcular o rendimento da folha laminada para gravação a laser
Rendimento de materiais e planejamento de trabalho
Como calcular o rendimento da folha laminada para gravação a laser
O número de etiquetas acabadas produzidas a partir de uma folha laminada gravada a laser não pode ser calculado com precisão apenas com base na área. O rendimento real depende das dimensões utilizáveis da chapa, da geometria da peça, das margens externas, do corte e do espaçamento testados, da direção do layout, da orientação do acabamento, dos acessórios, das zonas de gravação e das tolerâncias de produção.
Resposta direta:comece com a área útil medida da folha – não apenas com o tamanho do catálogo. Adicione a margem limite necessária e o espaçamento validado a cada peça, compare ambas as orientações e, em seguida, deduza as áreas que não podem ser usadas. Finalmente, converta a quantidade planejada em uma produção aceitável esperada, permitindo peças de configuração, amostras de inspeção e perdas específicas do projeto.
Três números diferentes
Não confunda proporção de área, quantidade aninhada e saída aceitável
Razão de Área Teórica
A área útil da folha dividida pela área de uma peça fornece um limite matemático superior. Ignora lacunas, margens, formas irregulares e sobras de tiras.
Quantidade aninhada planejada
Este é o número que cabe no layout aprovado após a inclusão de orientação, espaçamento, geometria e áreas inutilizáveis.
Saída de produção aceitável
Esta é a quantidade esperada para passar na gravação, corte, inspeção dimensional e visual após configuração e tolerâncias de qualidade.
Lista de verificação de entrada
Oito valores necessários antes de calcular o rendimento da folha
| Entrada | O que confirmar | Risco típico de planejamento |
|---|---|---|
| Largura e comprimento utilizáveis da folha | Área de produção medida após corte de bordas, zonas de danos e limites da máquina. | Usar o tamanho nominal pode exagerar a produção se as bordas da folha ou a base da máquina não forem totalmente utilizáveis. |
| Tamanho da peça acabada | Largura final, altura, raio, furos, ranhuras e tolerância dimensional. | O tamanho da arte pode diferir do tamanho da peça acabada exigida. |
| Margem limite externa | Espaço necessário para colocação de chapas, grampos, perda de vácuo, variação de bordas ou cortes de teste. | Um desenho com margem zero pode não ser estável ou repetível na máquina real. |
| Espaçamento entre peças | Distância validada considerando corte, calor, suporte e remoção de peças. | O espaçamento ou espessura que funciona em uma máquina pode não ser transferido para outra. |
| Regra de orientação | Se as peças podem girar 90° ou exigir uma direção fixa. | Superfícies escovadas, padronizadas ou direcionais podem tornar inaceitável um layout girado com alta contagem. |
| Geometria e arestas comuns | Retângulos, formas mistas, furos internos e se são aprovadas linhas de corte compartilhadas. | Contornos complexos criam bolsos inutilizáveis; linhas compartilhadas podem alterar a qualidade da borda ou a separação de peças. |
| Sequência do processo | Grave primeiro ou corte primeiro, ordem de dados variáveis, registro e manuseio de película protetora. | Pequenas peças soltas podem se deslocar se a sequência não for planejada. |
| Subsídio de produção | Configure cupons, amostras de inspeção, amostras retidas, rejeições e peças de reposição. | Encomendar apenas a quantidade exata não deixa nenhuma proteção para aprovação ou perda inesperada. |
Grade Retangular Simples
Comece com uma fórmula transparente
Para peças retangulares idênticas dispostas em uma direção, uma primeira estimativa de grade pode ser calculada da seguinte forma. Use uma unidade consistente, normalmente milímetros.
Colunas= piso[(largura utilizável - 2 × margem externa + espaçamento) ÷ (largura da peça + espaçamento)]
Linhas= piso[(comprimento útil − 2 × margem externa + espaçamento) ÷ (comprimento da peça + espaçamento)]
Quantidade de grade= colunas × linhas
Linhas= piso[(comprimento útil − 2 × margem externa + espaçamento) ÷ (comprimento da peça + espaçamento)]
Quantidade de grade= colunas × linhas
Repita o cálculo depois de girar a peça 90°. Se a rotação for permitida, compare os dois resultados. Esta fórmula é uma tela de planejamento e não um substituto para o agrupamento CAD ou um teste de máquina. Formas mistas, contornos irregulares e caminhos de corte compartilhados exigem software de layout e revisão técnica.
Exemplo trabalhado
A mesma peça pode produzir contagens diferentes após a rotação
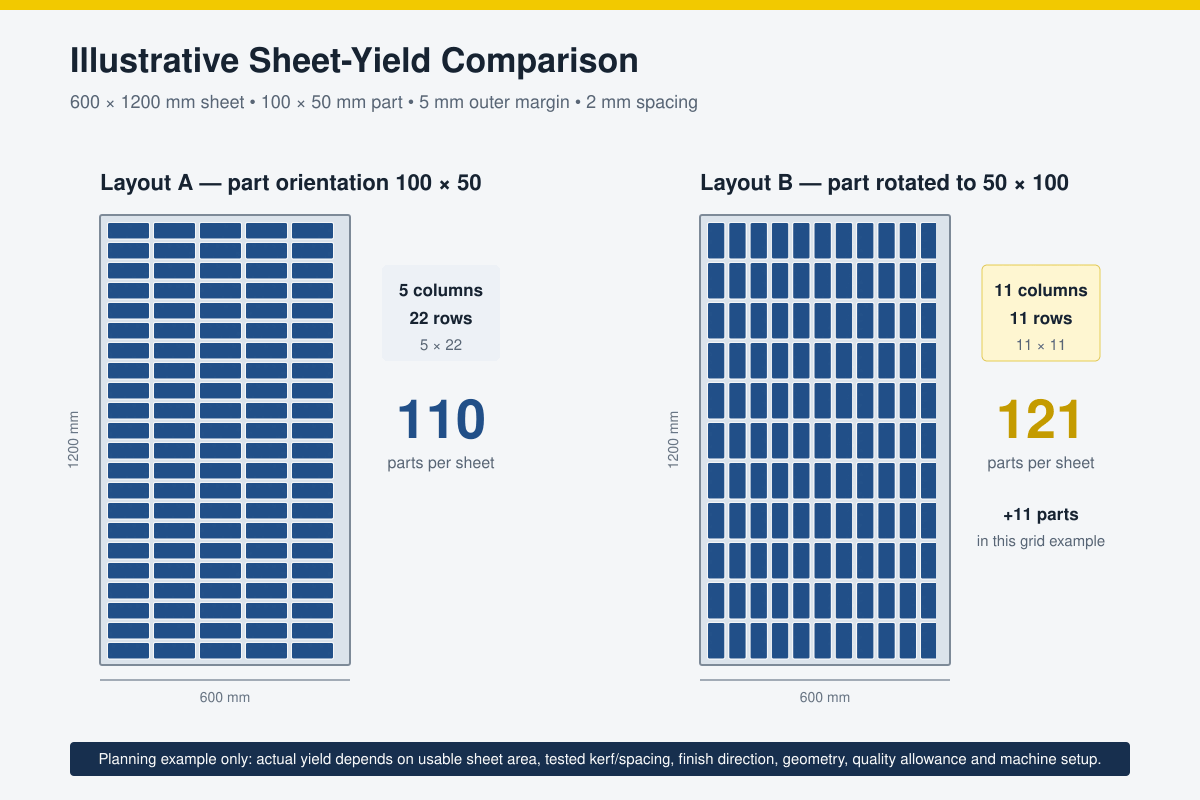
Suponha uma folha utilizável de 600 × 1200 mm, uma etiqueta acabada de 100 × 50 mm, uma margem externa de 5 mm e espaçamento de 2 mm. Estes valores são meramente ilustrativos; não são configurações de corte universais da LYSHIRE.
| Disposição | Cálculo de largura | Cálculo de comprimento | Quantidade de grade |
|---|---|---|---|
| Orientação 100 × 50 | andar[(600 − 10 + 2) ÷ 102] = 5 | andar[(1200 − 10 + 2) ÷ 52] = 22 | 5 × 22 = 110 |
| Orientação 50 × 100 | andar[(600 − 10 + 2) ÷ 52] = 11 | andar[(1200 − 10 + 2) ÷ 102] = 11 | 11 × 11 = 121 |
Superfícies Direcionais
Acabamentos escovados e padronizados podem substituir a contagem mais alta
O laminado fosco de cor sólida geralmente permite mais liberdade de layout, mas metálico escovado, fibra de carbono, grão de madeira e outros acabamentos direcionais exigem uma direção visual controlada. Girar apenas algumas peças pode fazer com que as etiquetas acabadas instaladas lado a lado reflitam a luz ou exibam o padrão de maneira diferente.
O arquivo de trabalho deve, portanto, registrar uma seta de orientação ou direção de fibra. Se as etiquetas forem instaladas como um conjunto, calcule o rendimento usando a direção comum necessária, mesmo quando um layout girado produz matematicamente mais peças.
Para opções de acabamento e construção, revise oSistema de estrutura LYSHIREe olinha de folhas para gravação a laser.
Contar não é o único objetivo
Um layout com mais peças não é melhor se criar uma direção de grão inconsistente, abas de fixação fracas, concentração de calor, peças pequenas instáveis, classificação difícil ou uma sequência de produção inaceitável. Otimize a saída aceitável por folha, não por retângulos em uma tela.
Kerf e espaçamento
Meça a combinação real de máquina-material
O corte a laser é o material removido ao longo do caminho de corte. É afetado pela construção e espessura do material, foco, lente, potência, velocidade, condição do feixe e extração. Um valor usado para um laser ou outra folha não deve ser inserido em desenhos de produção sem verificação.
Corte um formato de teste calibrado no laminado selecionado, deixe o material esfriar e depois meça a peça acabada e a abertura com equipamento adequado. Utilize o resultado para compensar dimensões críticas e validar o espaçamento mínimo seguro entre as peças. O corte estreito pode suportar um agrupamento apertado, mas o espaçamento também deve considerar o calor, o suporte da folha, o movimento de peças pequenas, a qualidade da borda e a remoção da base.
Do Layout à Quantidade de Compra
Converter o rendimento planejado em uma exigência de planilha
- Aprove o material:confirme a configuração do laser PMMA/acrílico, cores da face/núcleo, acabamento, espessura e dimensões utilizáveis da folha.
- Valide a peça:teste o menor texto, a linha mais estreita, os furos, os cantos e os cortes externos no laser de CO2 pretendido.
- Congelar as regras de layout:registrar margens, espaçamento, rotação, direção de fibra, ordem de gravação e ordem de corte.
- Calcule a quantidade aninhada:compare orientações e use o aninhamento CAD para formas mistas ou irregulares.
- Reserve peças não vendáveis:adicione cupons de configuração, aprovação do primeiro artigo, amostras de inspeção e amostras retidas.
- Adicione o subsídio de produção acordado:baseie-o na complexidade do trabalho, nos registros anteriores e no risco de qualidade, em vez de em uma porcentagem automática.
- Arredondar para folhas inteiras ou unidades de embalagem:confirmar se as peças aceitáveis em excesso devem ser fornecidas, retidas ou excluídas.
Folhas obrigatórias= teto[(peças boas necessárias + amostra fixa/quantidade sobressalente) ÷ produção aceitável validada por folha]
Riscos de Produção
Por que o rendimento real pode ser inferior à contagem de CAD
| Tamanho nominal da folha usado como área útil | Meça a zona de trabalho real aprovada e deduza as restrições de borda, fixação e máquina antes do agrupamento. |
| Kerf não compensado | Teste o laminado e as configurações selecionadas, especialmente quando as dimensões acabadas, ranhuras ou peças correspondentes forem críticas. |
| As peças se movem após o corte | Revise a sequência de corte, vácuo ou suporte de base, espaçamento, abas quando apropriado e se a gravação deve ser concluída primeiro. |
| O acabamento direcional é misto | Bloqueie todo o trabalho artístico na orientação escovada ou padronizada aprovada antes de calcular a quantidade final. |
| Os dados variáveis são incompatíveis | Vincule a posição de agrupamento, arquivo de dados, registro de inspeção e método de classificação antes de processar etiquetas serializadas. |
| Sem subsídio para peças de aprovação | Reserve a configuração, o primeiro artigo, a inspeção e as amostras retidas separadamente da quantidade de peças boas do cliente. |
Lista de verificação de RFQ
Informações necessárias para um rendimento confiável ou cotação de peças acabadas
- Material:produto laminado para gravação a laser, cores da face/núcleo, acabamento e espessura.
- Formato da folha:tamanho de folha inteira ou corte em branco necessário, além de restrições de área útil.
- Desenho finalizado:dimensões, tolerância, furos, ranhuras, raios, contornos especiais e requisitos de arestas.
- Arte:texto fixo ou variável, tamanho mínimo de caracteres, largura de linha, código de barras ou requisitos QR.
- Direção:se a superfície, o texto ou a instalação requerem uma orientação.
- Montagem:suporte adesivo, furos, parafusos, rebites ou outro sistema.
- Quantidade:peças boas necessárias, quantidade sobressalente, aprovação de amostra e unidades de embalagem.
- Escopo de entrega:folhas inteiras, peças cortadas aninhadas ou peças acabadas totalmente gravadas.
A LYSHIRE pode discutir folhas completas, peças cortadas e peças de identificação acabadas através de seuserviço de aplicativo personalizado.
Perguntas frequentes
Perguntas frequentes sobre rendimento de laminado para gravação a laser
O rendimento da folha pode ser calculado dividindo a área da folha pela área parcial?
Esse cálculo fornece apenas um limite superior teórico. O rendimento real deve incluir dimensões utilizáveis da folha, margens, espaçamento, corte, geometria, orientação, zonas inutilizáveis e tolerâncias de produção.
Cada rótulo deve ser girado para aumentar a contagem?
Não. A rotação é permitida somente quando a direção escovada ou padronizada, a arte, os furos, a montagem, a instalação e as especificações do cliente permitirem.
Qual valor de corte deve ser usado para gravação em laminado a laser?
Use um valor medido a partir do laminado selecionado na máquina pretendida com foco e configurações de corte aprovados. Não assuma um corte universal para cada material, espessura ou laser.
Quanto espaçamento é necessário entre as etiquetas cortadas a laser?
O espaçamento deve ser validado para o material, espessura, máquina, suporte, aporte térmico, tamanho da peça e sequência de corte. O agrupamento apertado não deve comprometer a qualidade da aresta ou a estabilidade da peça.
Por que a produção real pode ser menor que a contagem do software de agrupamento?
A contagem do software pode excluir cupons de configuração, amostras de inspeção, restrições nas bordas da folha, movimentação, rejeições dimensionais, defeitos de superfície, erros de classificação ou outras perdas de produção.
Quais arquivos devem ser enviados para o cálculo do rendimento da etiqueta finalizada?
Forneça um desenho dimensionado e arte vetorial juntamente com requisitos de material, acabamento, espessura, quantidade, tolerância, direção, dados variáveis, montagem e embalagem.
Revisão de layout e cotação
Calcule a produção aceitável antes de solicitar folhas completas
Envie à LYSHIRE seu desenho finalizado, arte, estrutura laminada, espessura, direção da superfície e quantidade necessária. Nossa equipe pode revisar a rota do material e fornecer folhas completas, peças cortadas ou peças acabadas gravadas a laser para projetos B2B qualificados.
Entre em contato com LYSHIREReferências técnicas: especificações oficiais de tamanho de folha e material daRowmark Laser MaxeLaser Gravotech Gravoply; orientação de manuseio de materiais e corte deTrotec. O rendimento e as configurações reais devem ser validados com as especificações de produto atuais da LYSHIRE, a máquina do comprador e o arquivo de trabalho aprovado.